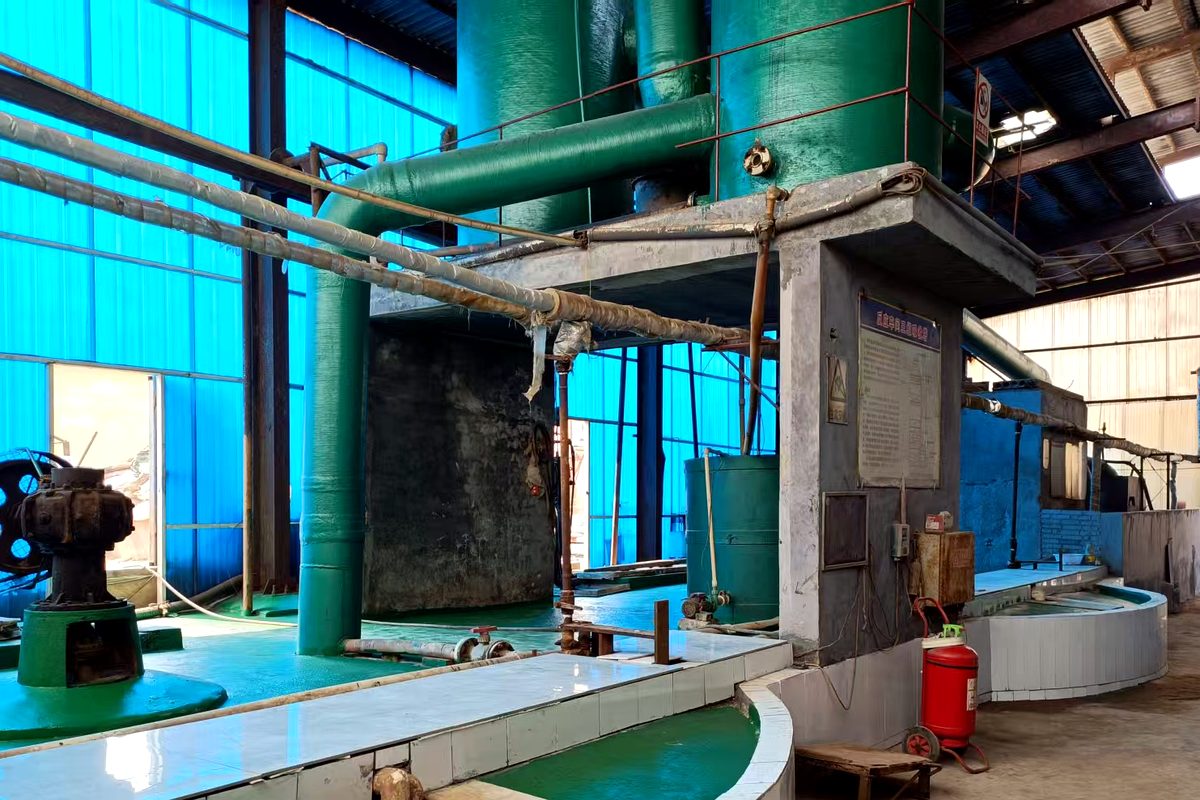
产线建完、设备转起来,头一批产品化验单一出来却不合格——这是新厂调试期很常见的一幕。多数问题不在设备本身,而在配比、反应、固液分离、干燥四个环节的参数还没对上。 先锁定是哪一项指标超标,再按"小批量、快循环"倒推参数,比整线硬试省事得多。
先分清是哪一项不合格
拿到化验单,先对着指标归因:
- 氧化铝含量:工业级固体要求 ≥28%(GB/T 22627-2022),饮用水级 ≥29%(GB 15892-2020)。含量偏低,多半是酸量、液固比或反应时间不够。
- 盐基度:反映产品的聚合程度,直接影响絮凝表现。生产上常把内控窗口放在中段(比如 45%~65%),给波动留余量,具体限值按对应产品标准执行。
- 水不溶物:与原料细度、固液分离效果直接相关,压滤没做透,这一项往往先超标。
- 水分(固体产品):上烘干段之前的液体指标和烘干参数,都会把成品水分带偏。
同一张化验单上不合格项不同,处理方向完全不一样,先归因再动手。
四类原因:从配比查到干燥
- 配比与反应:盐酸浓度、投料比、反应温度和时间没匹配好。酸多了盐基度偏低、腐蚀性强;酸少了溶出率不足,含量上不去。原料批次一换,配比就得重新标定。
- 固液分离:不溶物偏高,先查压滤:进料浓度、压榨压力、滤布状态,别急着回头改反应。
- 盐基度偏差:偏低时用铝酸钙粉、铝酸钠等碱性物料微调;偏高则补少量稀酸。用量按化验值算,不凭感觉加。
- 干燥与后段(固体线):液体合格不等于固体好做,粘度、料膜厚度、烘干停留时间都会把水分和含量带偏。
试产怎么推:小批量、快循环
先单罐打通,不急着满产;再每批取样留样,化验结果与投料记录一一对应;接着一次只动一个变量,改完看结果再动下一个;最后参数稳定后连续跑几批,确认重复性再放大到整线。调试期忌讳"几个参数一起调",出了问题连原因都找不到。
我们的常规做法
佳润 1992 年建厂,现在做的是 PAC 建厂整线交付,调试陪产是交付的一部分。按行业节奏,液体线一般 3~4 个月进调试、固体线 5~7 个月;同一条产线既能生产饮用水级、也能生产工业级。调试前我们会先定指标窗口和取样计划,把化验频次、调整路径写进试产方案,避免边干边猜。
不同产品标准的指标限值和典型试产记录表,整理在建厂资料里,可以在资料下载页申请;也可以直接联系我们,聊聊你的项目卡在哪一步。
有建厂计划?先做一份投资测算
把目标产能、产品形态、原料到厂价告诉我们,出一份分项估算表。